
Jak parametry pracy gratowarki zmieniają jakość krawędzi w produkcji metalowo-drewnianej
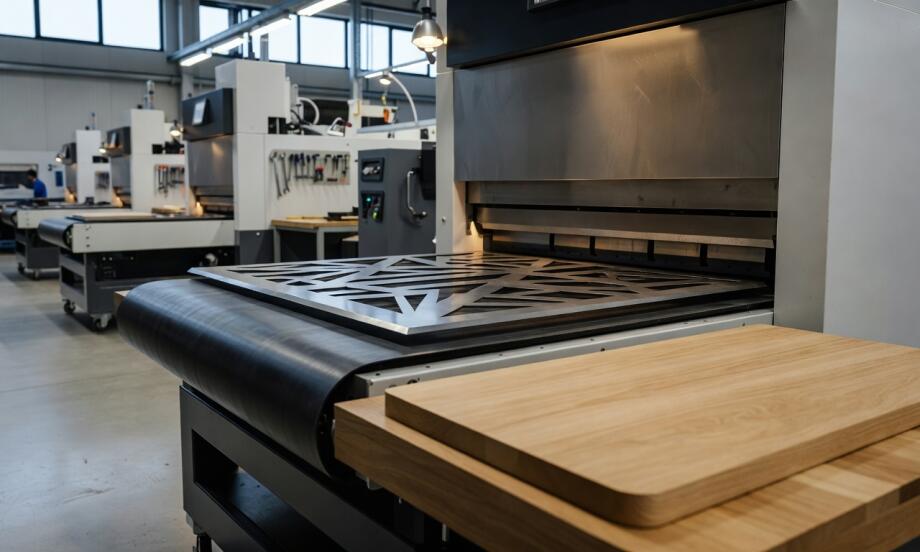
Zakłady produkcyjne, które równolegle obrabiają blachy metalowe oraz elementy drewniane, stają przed specyficznym wyzwaniem technologicznym. Niewielka zmiana w ustawieniach maszyny obróbczej drastycznie inaczej wpływa na strukturę krawędzi każdego z tych surowców. Detale stalowe wypalane za pomocą lasera lub plazmy wymagają zdecydowanego usunięcia ostrych zadziorów oraz tlenków, podczas gdy komponenty drewniane, przeznaczone dla branży meblarskiej, potrzebują znacznie delikatniejszego wyrównania, aby zapobiec uszkodzeniu naturalnych włókien. W praktyce projektowej firmy MADORA, która specjalizuje się w rozwiązaniach do obróbki obu tych grup materiałów, wyraźnie widać, że ostateczny sukces zależy od precyzyjnego zbalansowania kluczowych parametrów maszyny. Odpowiednia konfiguracja wprost pozwala uniknąć sytuacji, w której krawędź pozostaje niedoczyszczona lub zostaje nadmiernie zniekształcona.
Jak posuw i siła docisku kształtują charakter krawędzi
Główne parametry pracy urządzenia, takie jak prędkość posuwu oraz siła docisku narzędzi ściernych, decydują o skuteczności procesu wykończeniowego. Zbyt wysoka prędkość przesuwania grubszego materiału przez obszar roboczy skutkuje niepełnym usunięciem twardego gradu, ponieważ element szlifujący ma zbyt mało czasu na fizyczną penetrację nierówności. Nadmierne spowolnienie pasa transportowego nie tylko drastycznie ogranicza ogólną przepustowość linii produkcyjnej, ale grozi przegrzaniem krawędzi i jej zbyt mocnym zaokrągleniem. Dopasowanie docisku do grubości blachy zapewnia równomierne wykończenie powierzchni bez naruszania docelowych wymiarów geometrycznych samego detalu.
Przeczytaj również: Czym są rozwiązania CNC?
Właściwie zaplanowane gratowanie musi ściśle uwzględniać pierwotną technologię cięcia materiału. Elementy poddawane cięciu laserowemu charakteryzują się zazwyczaj cienkimi zadziorami oraz mikroskopijną warstwą tlenków na bocznej płaszczyźnie. W takich warunkach do uzyskania czystej krawędzi wystarcza zastosowanie modułu taśmowo-szczotkowego w jednym lub maksymalnie dwóch szybkich przejściach. Inaczej zachowuje się stal po wypalaniu plazmowym, które generuje gruby przetop oraz widoczną strefę wpływu ciepła. Taki profil krawędzi wymusza zastosowanie zwiększonej agresywności narzędzi szlifujących oraz zaprogramowanie dodatkowych przejść roboczych, aby całkowicie przygotować element do bezpiecznego spawania lub lakierowania proszkowego.
Przeczytaj również: Frezy do obróbki drewna, metalu i stolarki budowlanej: jakie są różnice?
Stan narzędzia roboczego a powtarzalność serii produkcyjnych
Stabilność parametrów samej maszyny to tylko jeden z filarów kontroli jakości w hali produkcyjnej. Drugim aspektem jest bieżący stan elementów ściernych oraz mechaniczna płynność podawania surowca. Stopniowe zużywanie się dysków i szczotek wpływa na niesymetryczne zbieranie naddatku, co szybko prowadzi do wyraźnego spadku jakości w kolejnych partiach obrabianych detali. Operator musi regularnie kompensować zużycie narzędzia poprzez kalibrację osi roboczej. Ogromne znaczenie ma sam system transportu, który gwarantuje nieprzerwany i równomierny kontakt arkusza z elementem roboczym maszyny. Wszelkie poślizgi lub wibracje przenoszone przez układ podawania natychmiast odwzorowują się na materiale w postaci nieregularnych zarysowań.
Technologia wykończenia łączy mechaniczne nastawy sprzętu z zakładowymi standardami weryfikacji detali. W zakładzie obsługującym zróżnicowane projekty niezbędne jest osobne zdefiniowanie kryteriów akceptacji krawędzi dla poszczególnych linii technologicznych. Dla twardej stali priorytetem pozostaje całkowite wyeliminowanie ostrego rantu osłabiającego przyczepność powłok malarskich. Drewno, obsługiwane przez dedykowane wyrówniarki i grubościówki, wymaga gładkiego zebrania materiału przy zachowaniu ciągłości struktury słoja. Stosowanie uniwersalnych wartości dla obu odmiennych baz surowcowych bezpośrednio zwiększa wolumen odrzutów poprodukcyjnych.
Ostateczny poziom precyzji w procesie wytwórczym nigdy nie wynika z samej obecności zaawansowanego parku maszynowego, lecz z żelaznej dyscypliny technologicznej. Codzienna praktyka inżynierska udowadnia, że świadome dopasowanie posuwu, docisku oraz cykli roboczych do specyfiki surowca pozwala skutecznie zminimalizować ryzyko powstawania wad fabrycznych. Zrozumienie strukturalnych różnic między krawędzią po laserze, plazmie a litym drewnem stanowi fundament bezawaryjnej obróbki. Przedsiębiorstwa systematycznie monitorujące stan narzędzi i dopasowujące parametry do bieżącego zadania zyskują stuprocentową powtarzalność całych serii i diametralnie obniżają koszty wewnętrznych poprawek.
Podziel się:
Dziękujemy za ocenę artykułu
Błąd - akcja została wstrzymana
Polecane firmy
-

Ryszard Hirsz Pracownia renowacji i konserwacji mebli zabytkowych
83-331 Sulmin, Trakt Gdański 69
-

Krzysztof Dudek Renowacja mebli, usługi tapicerskie, antyki
85-535 Bydgoszcz, Partyzantów 4
-

-
Przeczytaj także
-
 Produkcja, sprzedaż i renowacja
Rodzaje mebli gastronomicznych
Kompletując wyposażenie lokalu gastronomicznego, w pierwszej kolejności trzeba pomyśleć o zakupie odpowiednich mebli. Prowadzenie baru czy restauracji bez właściwie dobranych kompletów szafek, stołów...
-
 Meble do biura i zakładu pracy
Jak wybrać odpowiednie regały przemysłowe?
Regały przemysłowe to obowiązkowy element wyposażenia magazynów, przedsiębiorstw produkcyjnych, hurtowni oraz sklepów. To konstrukcje z określoną liczbą poziomów, które służą do składowania towarów....
-
 Akcesoria meblowe
Bramy segmentowe czy rolowane – który typ wybrać dla swojego garażu w Olsztynie?
Różnorodność bram garażowych może przytłoczyć osoby poszukujące odpowiedniego rozwiązania. Na rynku dostępne są modele segmentowe, rolowane oraz uchylne. Wybór konkretnego typu wpływa na komfort i...
-
 Meble do domu
Czym są łóżka kontynentalne?
Za dobre samopoczucie w ciągu dnia, w dużej mierze odpowiada regeneracja organizmu, która następuje podczas głębokiego, spokojnego snu. Z tego powodu zakup łóżka do sypialni nie powinien być dziełem...